
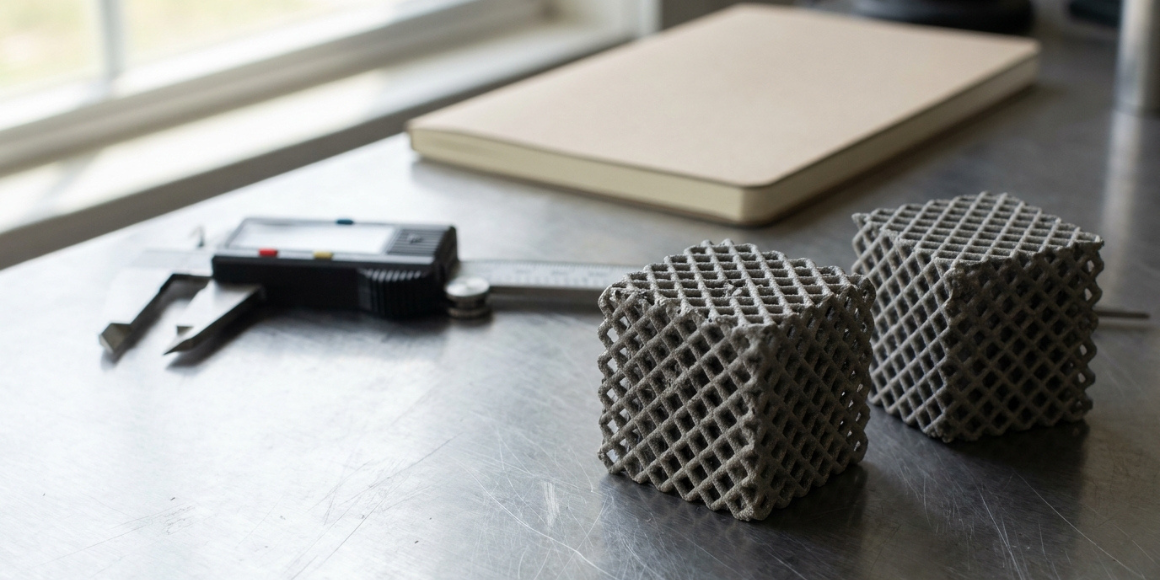
La mayoría de nosotros coloca una pieza en la plataforma de impresión según su apoyo natural, o deja que una función de orientación automática elija la posición que se imprime más rápido y con menos soportes, y seguimos adelante.
Un estudio de 2026 publicado en Advanced Materials analizó celosías impresas en 3D (andamios tridimensionales de puntales delgados) en polímero y titanio. Proviene de University College London, la Universidad de Sheffield y el Sincrotrón Europeo, y uno de sus hallazgos sugiere que la orientación merece una segunda mirada. Leímos el artículo y extrajimos lo que importa a los equipos de desarrollo de producto, y dónde conviene no leer demasiado en él.
La aportación principal del artículo es una nueva geometría reticular, la celosía de maclado triple: bloques de puntales (llamados metagranos, concepto tomado de los granos maclados en metales) reflejados en tres planos perpendiculares, cuya versión más fina emplea los bloques más pequeños. Los autores la describen como mucho más rígida y resistente que una celosía convencional con la misma cantidad de material, pero no nos fiamos de las cifras principales. El resumen da +380% en rigidez y +279% en resistencia, y a la vez habla de mejoras «de hasta el triple»; el comunicado de prensa de la UCL llama a esas mismas cifras «aproximadamente tres veces mejores». Leídas como aumentos porcentuales, como hace el artículo en otras partes, +380% serían unas 4.8 veces y +279% unas 3.8 veces. Leídas como múltiplos de la línea base, +279% serían unas 2.8 veces, cerca de tres, pero +380% serían 3.8. Ninguna lectura encaja con todas las cifras. Las ganancias en titanio fueron menores que en polímero: cerca de +270% en rigidez para la versión más fina, sin una cifra de resistencia para titanio en el texto.
El resultado sobre la orientación es un hallazgo secundario del análisis por rayos X, pero es la parte más relevante para quien decide cómo imprimir una pieza estructural, siempre que se tengan presentes los límites de alcance que siguen. El comunicado de la UCL lo destaca como un hallazgo de «utilidad práctica inmediata»; la postura del propio artículo es más condicional, como explicamos a continuación.
Una nota sobre el alcance: el resultado de orientación en el que nos centramos procede de la fusión láser en lecho de polvo de titanio, y el segundo ejemplo, de la empresa de ingeniería Veryst, usa sinterizado láser de nailon. Ambos son procesos industriales. Las muestras de polímero del artículo eran piezas de resina impresas por estereolitografía, todas con las direcciones de fabricación y de carga alineadas, por lo que no dicen nada sobre la orientación. Los mismos principios podrían aplicarse a la impresión con filamento (FDM), pero estos resultados no indican en qué medida.
Por qué la orientación cambia una pieza
Una pieza impresa en 3D no es igual en todas las direcciones. Se construye capa a capa, y su posición decide cómo caen esas capas sobre sus elementos más importantes.
Veryst, que ensaya celosías impresas, señala dos complicaciones. La geometría impresa nunca es exactamente la del modelo CAD, y el propio material puede comportarse de forma distinta según la dirección (en los ensayos de nailon de Veryst, la rigidez del material no varió con la dirección, aunque parte de la variación de resistencia sí provino del material). Ignorar la orientación de fabricación, advierte Veryst, puede significar una variación inaceptable del desempeño de la pieza o fallas inesperadas.
En la impresión de metal, los autores del estudio apuntan a otro efecto. Las superficies orientadas hacia abajo tienden a salir rugosas, con metal parcialmente fundido llamado escoria (dross), y esos puntos pueden iniciar grietas.
Qué encontró el estudio en titanio
Los investigadores imprimieron una celosía de titanio (Ti-6Al-4V) con el nuevo diseño de maclado triple, en su versión de metagrano más fino. La escanearon mediante tomografía de rayos X, incluido un sincrotrón, para mapear sus defectos internos y, entre pasos de compresión, ver dónde se fisuraba. Encontraron dos tipos de fractura en los puntales:
- Fracturas asociadas al diseño (alrededor del 60%): comenzaron en uniones específicas de la celosía. Una simulación del diseño perfecto las había predicho.
- Fracturas asociadas a defectos (alrededor del 40%): comenzaron en la cara inferior de los puntales horizontales en la orientación original, donde se habían formado escoria y zonas rugosas. Empezaron con una deformación relativamente baja, cerca del 6.7%, y la simulación del diseño perfecto no las detectó en absoluto.
Después imprimieron el mismo diseño de nuevo, girado 90° para que la dirección de fabricación, que antes coincidía con el eje de compresión, quedara perpendicular a él, y lo ensayaron a compresión del mismo modo. La tabla de parámetros del artículo parece listar las dos orientaciones juntas en una segunda tanda, distinta de la impresión que originó la distribución 60/40. No pudimos encontrar si la celosía en orientación original de ese par mostraba la misma distribución 60/40.
La ventaja y la contrapartida
Tras la rotación, el artículo indica que la proporción de fracturas que comienzan en defectos se redujo a la mitad. Si la proporción inicial era el 40% indicado arriba, eso implica aproximadamente un 20% (cálculo nuestro, no una cifra que hayamos encontrado en el artículo). Es un hallazgo sobre dónde comienzan las fracturas. No demuestra por sí solo que la pieza rotada fuera más fiable, y vino acompañado de una pérdida de capacidad de carga (véase más abajo). La porosidad interna fue de alrededor del 2.1–2.2% en ambas orientaciones. Lo que cambió fue la superficie: la escoria y las entallas en los puntales más críticos se redujeron de forma sustancial.
La contrapartida es que la celosía rotada fue cerca de un 10% menos rígida, cerca de un 17% menos resistente y absorbió cerca de un 16% menos de energía. Los autores lo vinculan con la forma de la sección transversal de los puntales: los puntales impresos no son perfectamente redondos, y girar la pieza cambió cuánto material quedaba donde pasaba la carga. El modo de colapso global, una banda diagonal de puntales que fallan, se mantuvo igual, lo que, según los autores, indica que el diseño de la celosía, y no la fabricación, determina cómo falla finalmente.
Un detalle que nos gustó: la simulación del equipo sobre el efecto de la sección transversal predijo una pérdida de resistencia del 27%, pero midieron un 17%. Los autores sugieren que la superficie más limpia podría explicar la diferencia, aunque su modelo no la recoge. Para este diseño, el 17% es la contrapartida que los investigadores observaron realmente.
Los autores presentan la rotación como una forma de mitigar las fallas causadas por la escoria, y su resumen cuenta la reducción del 50% como una ventaja. Su propia guía para elegir la orientación es, sin embargo, más condicional. Dicen que depende de si los defectos en los puntales críticos provocan fallas prematuras o pérdidas medibles de resistencia o rigidez. Si no las provocan, como informan los autores para estas celosías tal como se imprimieron, recomiendan la orientación que dé más material a los puntales que soportan la carga; con ese criterio, la orientación original, más resistente, sería la mejor opción aquí. También señalan que la influencia global de los defectos superficiales sobre la resistencia sigue sin resolverse. Nosotros leemos la rotación como una muestra de que la orientación puede desplazar el punto de inicio de las fracturas, no como una solución comprobada.

No es solo una historia de metales
Veryst realizó un tipo de ensayo distinto sobre una celosía de nailon impresa por sinterizado selectivo por láser, flexionándola hasta romperla. Es trabajo de ensayo de una empresa, publicado como caso de estudio y no como estudio revisado por pares, y no pudimos encontrar cuántas muestras empleó. Veryst afirma que todas las piezas de sus ensayos de rigidez se imprimieron en la misma tirada de impresión, y describe las piezas de fatiga como fabricadas al mismo tiempo. Entre las orientaciones ensayadas, que incluyeron 0°, 60° y 90° (el texto de la página no define el ángulo, pero 0° probablemente significa plana sobre la plataforma), la rigidez varió cerca de un 15% y la resistencia cerca de un 20%. Veryst halló que la rigidez del propio nailon era esencialmente la misma en todas las direcciones, por lo que atribuye la mayor parte de la variación de rigidez a la variación en la geometría realmente producida.
La resistencia se mantuvo entre 60° y 90°, pero cayó bruscamente por debajo de 60°. Veryst atribuye esa variación a una mezcla de error geométrico y resistencia del material dependiente de la dirección, por lo que es menos clara que el resultado de rigidez.
El resultado de fatiga (falla bajo carga repetida) fue el más llamativo, con una salvedad: Veryst comparó solo dos orientaciones. Con la misma carga máxima de 500 N, la pieza a 0° trabajó a cerca del 83% de su resistencia última (la carga a la que se rompe) y la de 60° a cerca del 68%. Las piezas a 0° duraron unos cientos de ciclos y las de 60°, unos miles. Como la pieza a 60° era cerca de un 20% más resistente (cifra de Veryst), la misma carga representaba una fracción menor de su resistencia en cada ciclo. Veryst atribuye la diferencia de un orden de magnitud en la vida a esa diferencia de carga relativa, y señala que una diferencia de resistencia de cerca del 20% puede afectar drásticamente la vida a fatiga. Veryst indica también que la mejor orientación para el desempeño puede entrar en conflicto con alojar más piezas en una misma tirada de impresión.
Lo que aún no sabemos
Conviene ser prudente con las cifras. Las de titanio proceden de un solo diseño de celosía, la versión de metagrano más fino de la nueva celosía de maclado triple, ensayada a compresión en una sola dirección, así que no podemos afirmar que el resultado valga para una celosía convencional. Los autores advierten que su hallazgo de que los defectos influyeron poco en cómo colapsa la celosía es específico de estas celosías, y que con otros materiales, densidades, condiciones de procesado o diseños los defectos podrían tener más peso. También dicen que la influencia global de los defectos superficiales sobre la resistencia sigue sin resolverse. El resultado del nailon corresponde, además, a una sola estructura de ensayo.
El artículo informa de cuatro muestras repetidas para las celosías de polímero, pero en el texto principal no indica cuántas se repitieron en los ensayos de titanio, así que no sabemos cuántas celosías se ensayaron en cada orientación. Tampoco pudimos encontrar en cuántas fracturas se basa la distribución 60/40. Con números pequeños, una diferencia del 10–17% podría incluir la variación habitual entre impresiones, y pasar del 40% al 20% podría equivaler a un puñado de fracturas.
Por eso leemos este estudio como un recordatorio de que la orientación puede importar, no como una regla sobre hacia dónde girar la pieza.
Cómo decidiríamos la orientación
Ofrecemos servicios de diseño para manufactura, así que tenemos un interés comercial en este consejo. Nuestra opinión: la orientación es una decisión de diseño, no un ajuste por defecto. Para una pieza crítica, nos haríamos cuatro preguntas:
- ¿Qué elementos soportan la carga y qué superficies miran hacia abajo?
- ¿Los defectos superficiales en los elementos críticos le cuestan realmente resistencia o vida útil? Si los ensayos muestran que sí, una orientación que los evite puede compensar cierta pérdida de resistencia. Si no, conviene la orientación que dé más material a los elementos que soportan la carga. En el estudio de titanio, la rotación sacrificó cerca de un 17% de resistencia, un 10% de rigidez y un 16% de absorción de energía, y los autores juzgaron que los defectos no estaban afectando de manera significativa el desempeño, aunque califican de no resuelta la influencia global de los defectos superficiales en la resistencia.
- ¿Cómo afecta la orientación al costo de fabricación y a cuántas piezas caben en una tirada?
- ¿Hemos ensayado impresiones reales en al menos dos orientaciones?
Una forma sencilla de empezar es imprimir al menos tres copias en cada una de dos orientaciones, idealmente en la misma tirada, para que las diferencias entre máquinas y lotes de polvo no enturbien la comparación. Distribuya las copias en posiciones aleatorias sobre la plataforma, para que la posición no coincida con la orientación. Ensáyelas hasta la falla bajo la carga que la pieza realmente verá. Si la pieza se carga de forma repetida, añada también un ensayo de fatiga, ya que en los resultados de Veryst una brecha de resistencia de cerca del 20% se convirtió en cerca de un orden de magnitud de vida. Compare el promedio y la dispersión dentro de cada orientación. Si la diferencia entre orientaciones es claramente mayor que la dispersión dentro de cada una, la orientación está afectando el desempeño y vale la pena diseñar en torno a ella. Si la dispersión es tan grande como la diferencia, no puede distinguir la orientación de la variación normal de impresión, así que imprima más. Tres por grupo es un mínimo, y una dispersión estimada con tan pocas muestras es solo aproximada.
¿Quiere una segunda opinión sobre su pieza?
Si está planificando un producto físico y no sabe cómo orientarlo o qué ensayar primero, nuestro equipo puede ayudarle. Consulte nuestros servicios de diseño para manufactura o póngase en contacto y cuéntenos sobre su pieza.


Agenda una entrevista inicial y conócenos mejor. ¿Ya tienes un resumen básico? Envíanoslo para que podamos tener una primera reunión más productiva.
una reunión
