
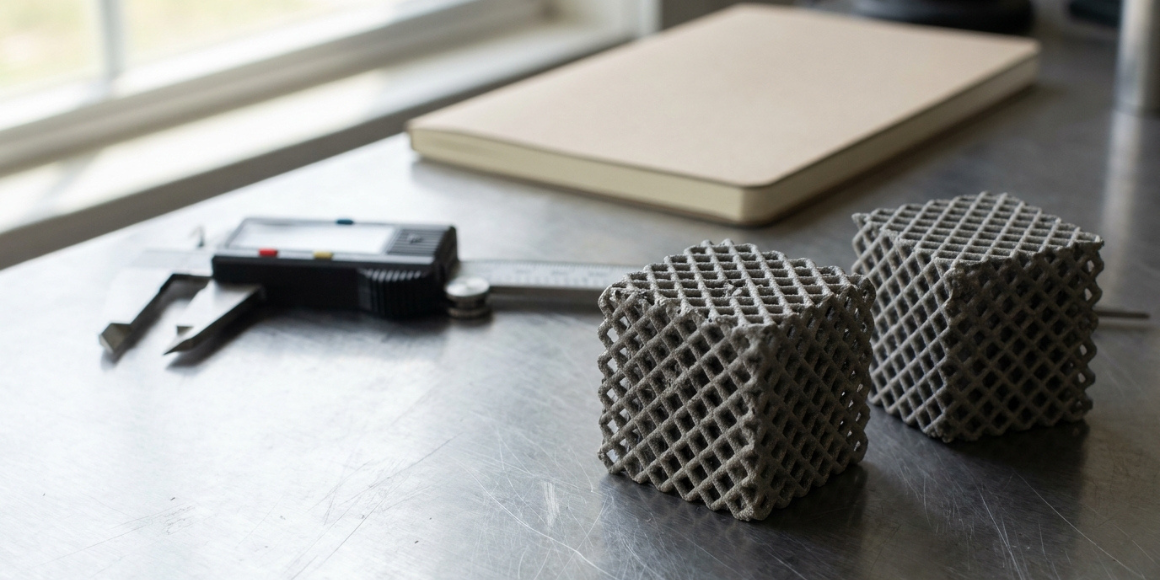
Większość z nas umieszcza część na platformie roboczej w pozycji najbardziej naturalnej lub pozwala algorytmom slicera wybrać układ, który drukuje się najszybciej i wymaga najmniej podpór, po czym przechodzi do kolejnych zadań.
Badanie z 2026 roku opublikowane w czasopiśmie Advanced Materials sugeruje jednak, że orientacja przestrzenna zasługuje na ponowną weryfikację. Naukowcy z University College London, University of Sheffield oraz Europejskiego Ośrodka Promieniowania Synchrotronowego (ESRF) zbadali addytywne struktury kratowe (trójwymiarowe szkielety z cienkich prętów) wykonane z polimeru oraz tytanu. Przeanalizowaliśmy tę publikację, wyciągając z niej wnioski kluczowe dla zespołów produktowych oraz wskazując miejsca, w których należy zachować ostrożność interpretacyjną.
Głównym osiągnięciem autorów pracy jest nowa geometria: struktura kratowa o potrójnym zbliźniaczeniu. Tworzą ją bloki prętów (tzw. meta-ziarna, nawiązujące do ziaren zbliźniaczonych w metalach), odbite lustrzanie względem trzech prostopadłych płaszczyzn; najdrobniejszy wariant ma najmniejsze bloki. Autorzy opisują ją jako znacznie sztywniejszą i wytrzymalszą od klasycznej struktury kratowej przy tej samej ilości materiału, ale nie opieramy się na tych głównych liczbach. W streszczeniu podano +380% sztywności i +279% wytrzymałości, a jednocześnie poprawę „do trzykrotnej”, natomiast oficjalny komunikat prasowy UCL określa te same wartości jako poprawę „z grubsza trzykrotną”. Odczytane jako wzrosty procentowe – tak jak autorzy robią to w innych miejscach publikacji – +380% oznaczałoby wynik około 4,8-krotnie wyższy, a +279% około 3,8-krotnie wyższy. Odczytane jako wielokrotność bazy, +279% dawałoby około 2,8 raza (blisko trzech), ale +380% wynosiłoby 3,8 raza. Żadna z tych interpretacji nie spina wszystkich podanych liczb. W przypadku tytanu przyrosty były mniejsze niż dla polimeru: około +270% sztywności dla wariantu o najdrobniejszych meta-ziarnach, a w tekście głównym nie podano liczbowego przyrostu wytrzymałości dla tytanu.
Wnioski dotyczące wpływu orientacji to rezultat tomografii rentgenowskiej, stanowiący w publikacji wątek poboczny, lecz dla każdego, kto decyduje o sposobie druku części nośnej, mający największą wartość praktyczną – pod warunkiem uwzględnienia ograniczeń badawczych opisanych poniżej. Komunikat prasowy UCL określa ten wynik jako „natychmiastowo użyteczny w praktyce”; spojrzenie samych autorów w publikacji naukowej jest znacznie bardziej zniuansowane.
Ważna uwaga dotycząca zakresu badań: omawiany przez nas wynik dla tytanu uzyskano w procesie laserowego przetapiania proszku w złożu (LPBF), z kolei drugie studium, pochodzące z firmy inżynierskiej Veryst, bazuje na selektywnym spiekaniu laserowym poliamidu (SLS). Oba są procesami przemysłowymi. Polimerowe próbki z publikacji uniwersyteckiej były natomiast częściami żywicznymi wydrukowanymi metodą stereolitografii (SLA), w których oś budowy zawsze pokrywała się z kierunkiem obciążenia – nie mówią one zatem nic o wpływie orientacji. Te same zasady mogą dotyczyć druku z filamentu (FDM/FFF), lecz te badania nie dają odpowiedzi na pytanie o skalę tego zjawiska.
Dlaczego orientacja w ogóle zmienia właściwości części?
Część wytworzona w druku 3D nie zachowuje się identycznie we wszystkich kierunkach. Powstaje warstwa po warstwie, a jej pozycja na platformie decyduje o tym, jak granice tych warstw przetną jej kluczowe elementy konstrukcyjne.
Firma inżynierska Veryst, badająca addytywne struktury kratowe, wskazuje na dwa źródła problemów. Po pierwsze, rzeczywista geometria wydruku nigdy idealnie nie pokrywa się z modelem CAD. Po drugie, sam materiał może zachowywać się odmiennie w zależności od kierunku – w testach poliamidu (PA12) moduł sprężystości tworzywa był wprawdzie identyczny w każdej osi, ale wahania wytrzymałości wynikały już częściowo z właściwości samego materiału. Zignorowanie orientacji – ostrzega Veryst – grozi niedopuszczalnym rozrzutem parametrów w serii lub nieoczekiwanym zniszczeniem części podczas pracy.
W druku metali autorzy publikacji zwracają uwagę na dodatkowy czynnik. Powierzchnie skierowane w dół wychodzą zwykle chropowate, z narostami częściowo stopionego metalu (ang. dross), a w tych miejscach mogą zaczynać się pęknięcia.
Co wykazało badanie tytanowych struktur kratowych
Naukowcy wydrukowali tytanową strukturę kratową (ze stopu Ti-6Al-4V) o nowej geometrii z potrójnym zbliźniaczeniem, w wariancie o najdrobniejszych meta-ziarnach. Przeanalizowano ją za pomocą tomografii rentgenowskiej (w tym z wykorzystaniem synchrotronu), aby zmapować wewnętrzne defekty oraz rejestrować miejsca pęknięć pomiędzy kolejnymi etapami jednoosiowego ściskania. Zidentyfikowano dwa mechanizmy pękania prętów:
- Pęknięcia wynikające z geometrii (około 60% przypadków) rozpoczynały się w określonych węzłach konstrukcyjnych siatki – zgodnie z wcześniejszymi przewidywaniami symulacji idealnego modelu.
- Pęknięcia inicjowane defektami (około 40% przypadków) powstawały w pierwotnej orientacji na spodnich powierzchniach prętów poziomych, gdzie uformowały się chropowate narosty (dross). Zaczynały się one przy stosunkowo małym odkształceniu (około 6,7%), a symulacja bazująca na idealnej geometrii całkowicie je przeoczyła.
W kolejnym kroku badacze wydrukowali tę samą strukturę obróconą o 90 stopni – tak, że oś narastania warstw, która wcześniej biegła wzdłuż osi ściskania, stała się do niej prostopadła – i poddali ją identycznej próbie ściskania. Z tabeli parametrów w publikacji wynika, jak się wydaje, że obie orientacje zestawiono w drugim cyklu druku, odrębnym od wydruku, na podstawie którego ustalono podział 60/40. Nie udało się ustalić, czy w przypadku próbki w orientacji wyjściowej z tej pary badawczej również odnotowano taki sam podział 60/40.
Korzyści i technologiczny haczyk
Po obrocie struktury udział pęknięć inicjowanych przez defekty spadł – według publikacji – o połowę. Jeśli punktem wyjścia było wspomniane wcześniej 40%, oznaczałoby to spadek do około 20% (to nasze własne przeliczenie, a nie liczba podana wprost w artykule). Jest to jednak wniosek dotyczący wyłącznie miejsca powstawania pęknięć. Sam w sobie nie dowodzi on, że obrócona część stała się bardziej niezawodna, zwłaszcza że zmianie towarzyszył spadek nośności. Porowatość wewnętrzna materiału w obu orientacjach pozostała na zbliżonym poziomie (ok. 2,1–2,2%). Zmiana zaszła przede wszystkim na powierzchni: na najbardziej obciążonych prętach znacząco zredukowano obecność karbów oraz chropowatych narostów (dross).
Haczyk polega na tym, że obrócona struktura kratowa okazała się o około 10% mniej sztywna, o około 17% słabsza pod względem wytrzymałości i pochłonęła o około 16% mniej energii. Autorzy wiążą ten spadek z geometrią przekrojów poprzecznych pojedynczych prętów. Wydrukowane pręty nie są idealnie okrągłe, więc obrót części zmienił ilość materiału efektywnie przenoszącego obciążenie wzdłuż osi ściskania. Co istotne, globalny mechanizm zniszczenia – tworzenie się ukośnego pasma pękających prętów – pozostał identyczny. Badacze wnioskują z tego, że o sposobie ostatecznego zniszczenia decyduje architektura struktury kratowej, a nie sposób jej ułożenia w druku.
Ciekawym detalem badawczym jest fakt, że symulacja numeryczna uwzględniająca rzeczywisty kształt przekrojów przewidywała spadek wytrzymałości o 27%, podczas gdy pomiary laboratoryjne wykazały ubytek rzędu 17%. Zdaniem autorów tę różnicę może tłumaczyć czystsza powierzchnia prętów, choć ich model obliczeniowy nie brał tego czynnika pod uwagę. Dla tej konkretnej geometrii obserwowany koszt kompromisu wyniósł w praktyce właśnie owe 17%.
Autorzy przedstawiają obrót jako sposób ograniczenia uszkodzeń wywoływanych przez dross, a w streszczeniu traktują 50-procentowe zmniejszenie udziału pęknięć inicjowanych defektami jako zysk. Jednak ich własne wytyczne co do doboru orientacji w tekście publikacji są bardziej warunkowe. Wskazują, że wszystko zależy od tego, czy defekty na kluczowych prętach powodują przedwczesne zniszczenie, czy też mierzalne spadki sztywności i wytrzymałości. Jeśli tak nie jest – a tak właśnie, jak podają autorzy, było w badanych strukturach w stanie po wydruku (as-built) – zalecają orientację, która zapewnia nośnym prętom możliwie największy przekrój. Według tego kryterium lepszym wyborem dla tej struktury byłaby mocniejsza, pierwotna orientacja. Badacze zaznaczają również, że całościowy wpływ wad powierzchniowych na wytrzymałość wciąż pozostaje kwestią nierozstrzygniętą. Z naszej perspektywy obrót części dowodzi jedynie, że orientacja może przesunąć miejsce powstawania pęknięć, ale nie stanowi sprawdzonego rozwiązania problemu.

Problem dotyczy nie tylko metali
Firma Veryst przeprowadziła inny rodzaj testów na poliamidowej strukturze kratowej wytworzonej metodą selektywnego spiekania laserowego (SLS), zginając ją aż do zniszczenia. Jest to badanie firmowe, opublikowane w formie studium przypadku, a nie recenzowany artykuł naukowy, i nie udało się ustalić, na ilu próbkach zostało przeprowadzone. Veryst podaje, że wszystkie części do prób sztywności wydrukowano w jednym cyklu druku, a części do prób zmęczeniowych opisuje jako wydrukowane w tym samym czasie. W testowanych orientacjach, wśród których były 0°, 60° i 90° (tekst strony Veryst nie definiuje kąta, ale 0° to prawdopodobnie ułożenie na płasko na platformie roboczej), sztywność zmieniała się o około 15%, a wytrzymałość o około 20%. Veryst ustalił, że sztywność samego nylonu była w zasadzie jednakowa we wszystkich kierunkach, przypisuje więc wahania sztywności konstrukcji przede wszystkim odchyłkom wytworzonej geometrii.
Wytrzymałość utrzymywała się na zbliżonym poziomie między kątami 60° i 90°, ale gwałtownie spadała poniżej 60°. Tę zmienność inżynierowie Veryst tłumaczą mieszanką błędów geometrycznych oraz kierunkowości wytrzymałościowej samego materiału, przez co wniosek jest mniej jednoznaczny niż w przypadku sztywności.
Najbardziej uderzający okazał się wynik prób zmęczeniowych (zniszczenia pod wpływem obciążeń cyklicznych), choć wymaga on zastrzeżenia. Veryst porównał w teście zmęczeniowym zaledwie dwie orientacje. Przy identycznym obciążeniu szczytowym 500 N, część wydrukowana pod kątem 0° była obciążona do około 83% swojej wytrzymałości doraźnej (obciążenia niszczącego), a część pod kątem 60° – do około 68%. Próbki wykonane pod kątem 0° wytrzymywały kilkaset cykli, a te zorientowane pod kątem 60° – kilka tysięcy. Ponieważ część ułożona pod kątem 60° była o około 20% mocniejsza (według Veryst), to samo obciążenie stanowiło w każdym cyklu mniejszy ułamek jej wytrzymałości. Veryst łączy ten rząd wielkości różnicy w żywotności właśnie z poziomem obciążenia względnego i zauważa, że 20-procentowa różnica wytrzymałości może drastycznie wpłynąć na trwałość zmęczeniową. Inżynierowie zwracają również uwagę, że orientacja najlepsza pod kątem parametrów mechanicznych może stać w sprzeczności z ekonomicznym upakowaniem jak największej liczby części w jednym cyklu druku.
Czego jeszcze nie wiemy
Zalecamy ostrożność wobec podawanych liczb. Dane dla tytanu pochodzą z jednej geometrii struktury kratowej – najdrobniejszego wariantu nowej struktury o potrójnym zbliźniaczeniu – testowanej w ściskaniu wyłącznie w jednym kierunku. Nie można zatem założyć, że wnioski te sprawdzą się w tradycyjnych strukturach kratowych. Sami autorzy zastrzegają, że wniosek o niewielkim wpływie defektów na sposób zniszczenia dotyczy tych konkretnych struktur, a przy innych materiałach, gęstościach, parametrach procesu czy geometriach defekty mogą odgrywać większą rolę. Podkreślają również, że całościowy wpływ wad powierzchniowych na wytrzymałość wciąż nie został jednoznacznie określony. Wynik dla nylonu to również zaledwie jedna testowa geometria.
W publikacji uniwersyteckiej zadeklarowano badanie czterech próbek powtórzeniowych dla struktur polimerowych, lecz w tekście głównym nie podano liczby powtórzeń dla prób tytanowych – nie wiadomo zatem, ile struktur faktycznie przetestowano w każdej z orientacji. Nie udało się również ustalić, na jak dużej liczbie pęknięć bazuje proporcja 60/40. Przy małej liczebności próby różnica rzędu 10–17% może mieścić się w granicach zwykłego rozrzutu między kolejnymi wydrukami, a spadek z 40% do 20% może w rzeczywistości oznaczać zaledwie garść pękniętych prętów.
Dlatego traktujemy to badanie jako przypomnienie, że ułożenie w druku potrafi mieć znaczenie, a nie jako gotową regułę mówiącą, pod jakim kątem obracać projektowaną część.
Jak dobierać orientację części
Świadczymy usługi projektowania pod kątem wytwarzania (DFM), mamy więc w tej poradzie interes komercyjny. Nasze stanowisko brzmi: orientacja w druku to decyzja projektowa, a nie parametr domyślny. W przypadku części o krytycznym znaczeniu należy postawić cztery podstawowe pytania:
- Które elementy konstrukcyjne przenoszą główne obciążenia i które powierzchnie znajdą się w pozycji zwisającej (skierowane w dół)?
- Czy wady powierzchniowe na kluczowych elementach faktycznie obniżają wytrzymałość lub żywotność części? Jeśli testy to potwierdzą, orientacja, która ich unika, może być warta pewnej utraty wytrzymałości. Jeżeli nie, lepiej wybrać ułożenie, które zapewnia elementom nośnym maksymalny przekrój materiału. W badaniu tytanu obrót kosztował utratę około 17% wytrzymałości, 10% sztywności i 16% pochłaniania energii, a autorzy uznali, że defekty nie wpływały w sposób istotny na funkcjonowanie części (choć całościowy wpływ wad powierzchniowych uznają za nierozstrzygnięty).
- Jak orientacja wpływa na koszt procesu i ile części zmieści się w jednym cyklu druku?
- Czy przetestowano rzeczywiste wydruki w co najmniej dwóch różnych orientacjach?
Prostym sposobem na rozpoczęcie weryfikacji jest wydrukowanie minimum trzech próbek w każdej z dwóch orientacji – najlepiej w trakcie tego samego cyklu druku, aby różnice parametrów maszyny i kondycji proszku nie zaburzyły porównania. Warto rozmieścić je na platformie losowo, tak aby pozycja w komorze nie pokrywała się z badaną orientacją. Następnie należy przetestować je niszcząco pod obciążeniem odzwierciedlającym rzeczywiste warunki pracy. Jeśli część pracuje cyklicznie, warto dodać test zmęczeniowy – jak pokazały wyniki firmy Veryst, około 20-procentowa różnica wytrzymałości doraźnej potrafi przełożyć się na cały rząd wielkości w trwałości zmęczeniowej.
Należy porównać średnią oraz rozrzut wyników wewnątrz każdej grupy. Jeżeli różnica pomiędzy orientacjami jest wyraźnie większa niż rozrzut wewnątrz danej grupy, orientacja wpływa na parametry części i warto ją świadomie zoptymalizować. Jeżeli rozrzut wewnątrz grupy jest tak duży jak różnica między orientacjami, nie sposób odróżnić wpływu ułożenia od zwykłej zmienności procesu – w takiej sytuacji należy wydrukować więcej próbek. Trzy sztuki na grupę to absolutne minimum, a szacowanie rozrzutu na tak małej próbie ma charakter zgrubny.
Chcesz skonsultować swój projekt?
Jeśli planujesz wdrożenie produktu fizycznego i nie masz pewności, jak zorientować część w druku 3D ani jakie testy wykonać w pierwszej kolejności, nasz zespół chętnie pomoże. Zapoznaj się z naszymi usługami w zakresie projektowania pod kątem wytwarzania (DFM) lub po prostu skontaktuj się z nami i opowiedz o swoim projekcie.


się
Umów się na spotkanie zapoznawcze. Opowiesz nam ogólnie o projekcie a my o naszych możliwościach i dopiero wtedy zdecydujesz czy chcesz podpisać NDA!
spotkanie
